OTTONI E LEGHE DI RAME PER SALDOBRASATURA
Questo gruppo comprende quattro categorie di leghe brasanti:
- Ottoni per applicazioni generali
- Ottoni con aggiunta di Nickel
- Ottoni ad alta temperatura per applicazioni speciali
- Rame elettrolitico
Sono leghe economiche che possono essere fornite in varie forme (bacchette, fili, nastri, preformati, polveri e paste).
Gli ottoni per impiego generale possono essere utilizzati sia per la Brasatura che per la Saldo-Brasatura, con disossidante liquido erogato tramite la fiamma della torcia.
Tabella delle leghe e caratteristiche principali
- OTTONI AD USO GENERICO
- OTTONI CON NICKEL
- LEGHE DI RAME AD ALTE TEMPERATURE
- RAME (BRASATURA IN FORNO)
| Codice | Composizione % | Intervallo di fusione SOL-LIQ °C |
Densità g/cm3 |
Carico di rottura kg/mm2 |
Standard | ||||||||||
| cu | zn | ag | ni | mn | sn | si | altri | ISO 17672 | EN 1044 | AWS A5.8 | |||||
| Cu60Zn | 60 | Bal | - | - | - | - | 0,3 | - | 875-895 | 8,4 | 40 | Cu 470a | CU 301 | - |

|
| Cu59ZnSn | 59 | Bal | - | - | - | 0,4 | 0,3 | - | 875-895 | 8,4 | 45 | Cu 470 | CU 302 | RBCuZn-A |
|
| Cu59ZnMn | 60 | Bal | - | - | 0,15 | - | 0,3 | - | 870-900 | 8,4 | 45 | Cu 670 | CU 303 | - | |
| Cu59ZnSnMn | 59 | Bal | - | - | 0,7 | 0,4 | 0,3 | - | 870-890 | 8,4 | 45 | ~ Cu 471 | ~ CU 304 | ~ RBCuZn-C |
|
| Cu59ZnSnMnNi | 59 | Bal | - | 0,8 | 0,6 | 1 | 0,3 | - | 870-890 | 8,4 | 45 | Cu 671 | CU 306 | - | |
| Cu59ZnAg | 59 | Bal | 1 | - | 0,1 | 0,1 | 0,1 | - | 860-890 | 8,4 | 45 | - | - | - |
|
| Codice | Composizione % | Intervallo di fusione SOL-LIQ °C |
Densità g/cm3 |
Carico di rottura kg/mm2 |
Standard | ||||||||||
| cu | zn | ag | ni | mn | sn | si | altri | ISO 17672 | EN 1044 | AWS A5.8 | |||||
| Cu48ZnNi10 | 48 | Bal | - | 10 | - | - | 0,3 | - | 890-920 | 8,7 | 54 | Cu 773 | CU 305 | RBCuZn-D |
|
| Cu48ZnNi9Ag | 48 | Bal | 1 | 9 | - | - | 0,2 | - | 890-920 | 8,7 | 54 | - | - | - |
|
| Cu53ZnNi6 | 53 | Bal | 6 | - | - | 0,2 | - | 900-920 | 8,5 | 49 | - | - | - | ||
| Codice | Composizione % | Intervallo di fusione SOL-LIQ °C |
Densità g/cm3 |
Carico di rottura kg/mm2 |
Standard | ||||||||||
| cu | zn | ag | ni | mn | sn | si | altri | ISO 17672 | EN 1044 | AWS A5.8 | |||||
| Cu97Ni3B | 97 | - | - | 3 | - | - | - | B 0,03 | 1085-1100 | 8,9 | - | Cu 186 | CU 105 | - | |
| Cu87MnCo3 | 87 | - | - | - | 10 | - | - | Co 3 | 980-1030 | 8,7 | - | - | - | - |
|
| Cu86MnNi2 | 86 | - | - | 2 | 12 | - | - | - | 960-990 | 8,8 | - | Cu 595 | - | - |
|
| Cu85MnNi3 | 85 | - | - | 3 | 12 | - | - | - | 960-990 | 8,8 | - | Cu 595 | - | - |
|
| Cu67MnNi9 | 67 | - | - | 9 | 24 | - | - | - | 950-955 | 8,2 | - | - | - | - |
|
| Cu58ZnMnCo2 | 57,5 | Bal | - | - | 2 | - | - | Co 2 | 880-930 | 8,2 | - | - | - | - |
|
| Cu55ZnMn4Ni6 | 55 | Bal | - | 6 | 4 | - | 0,3 | - | 880-920 | 8,9 | - | - | - | - |
|
| CuMn38Ni9,5 | 52,5 | - | - | 9,5 | 38 | - | - | - | 880-925 | 7,7 | - | - | - | - |
|
| Codice | Composizione % | Intervallo di fusione SOL-LIQ °C |
Densità g/cm3 |
Carico di rottura kg/mm2 |
Standard | ||||||||||
| cu | zn | ag | ni | mn | sn | si | altri | ISO 17672 | EN 1044 | AWS A5.8 | |||||
| OF-Cu | ≥ 99,95 | - | - | - | - | - | - | - | 1085 | 8,9 | - | Cu 102 | CU 102 | BCu-3 | |
| ETP-Cu | ≥ 99,90 | - | - | - | - | - | - | - | 1085 | 8,9 | - | Cu 110 | CU 101 | BCu-1b | |
| DHP-Cu | 99,9 | - | - | - | - | - | - | P<0,075 | 1085 | 8,9 | - | Cu 141 | ~ CU 104 | BCu-1 |
|
Stati di fornitura
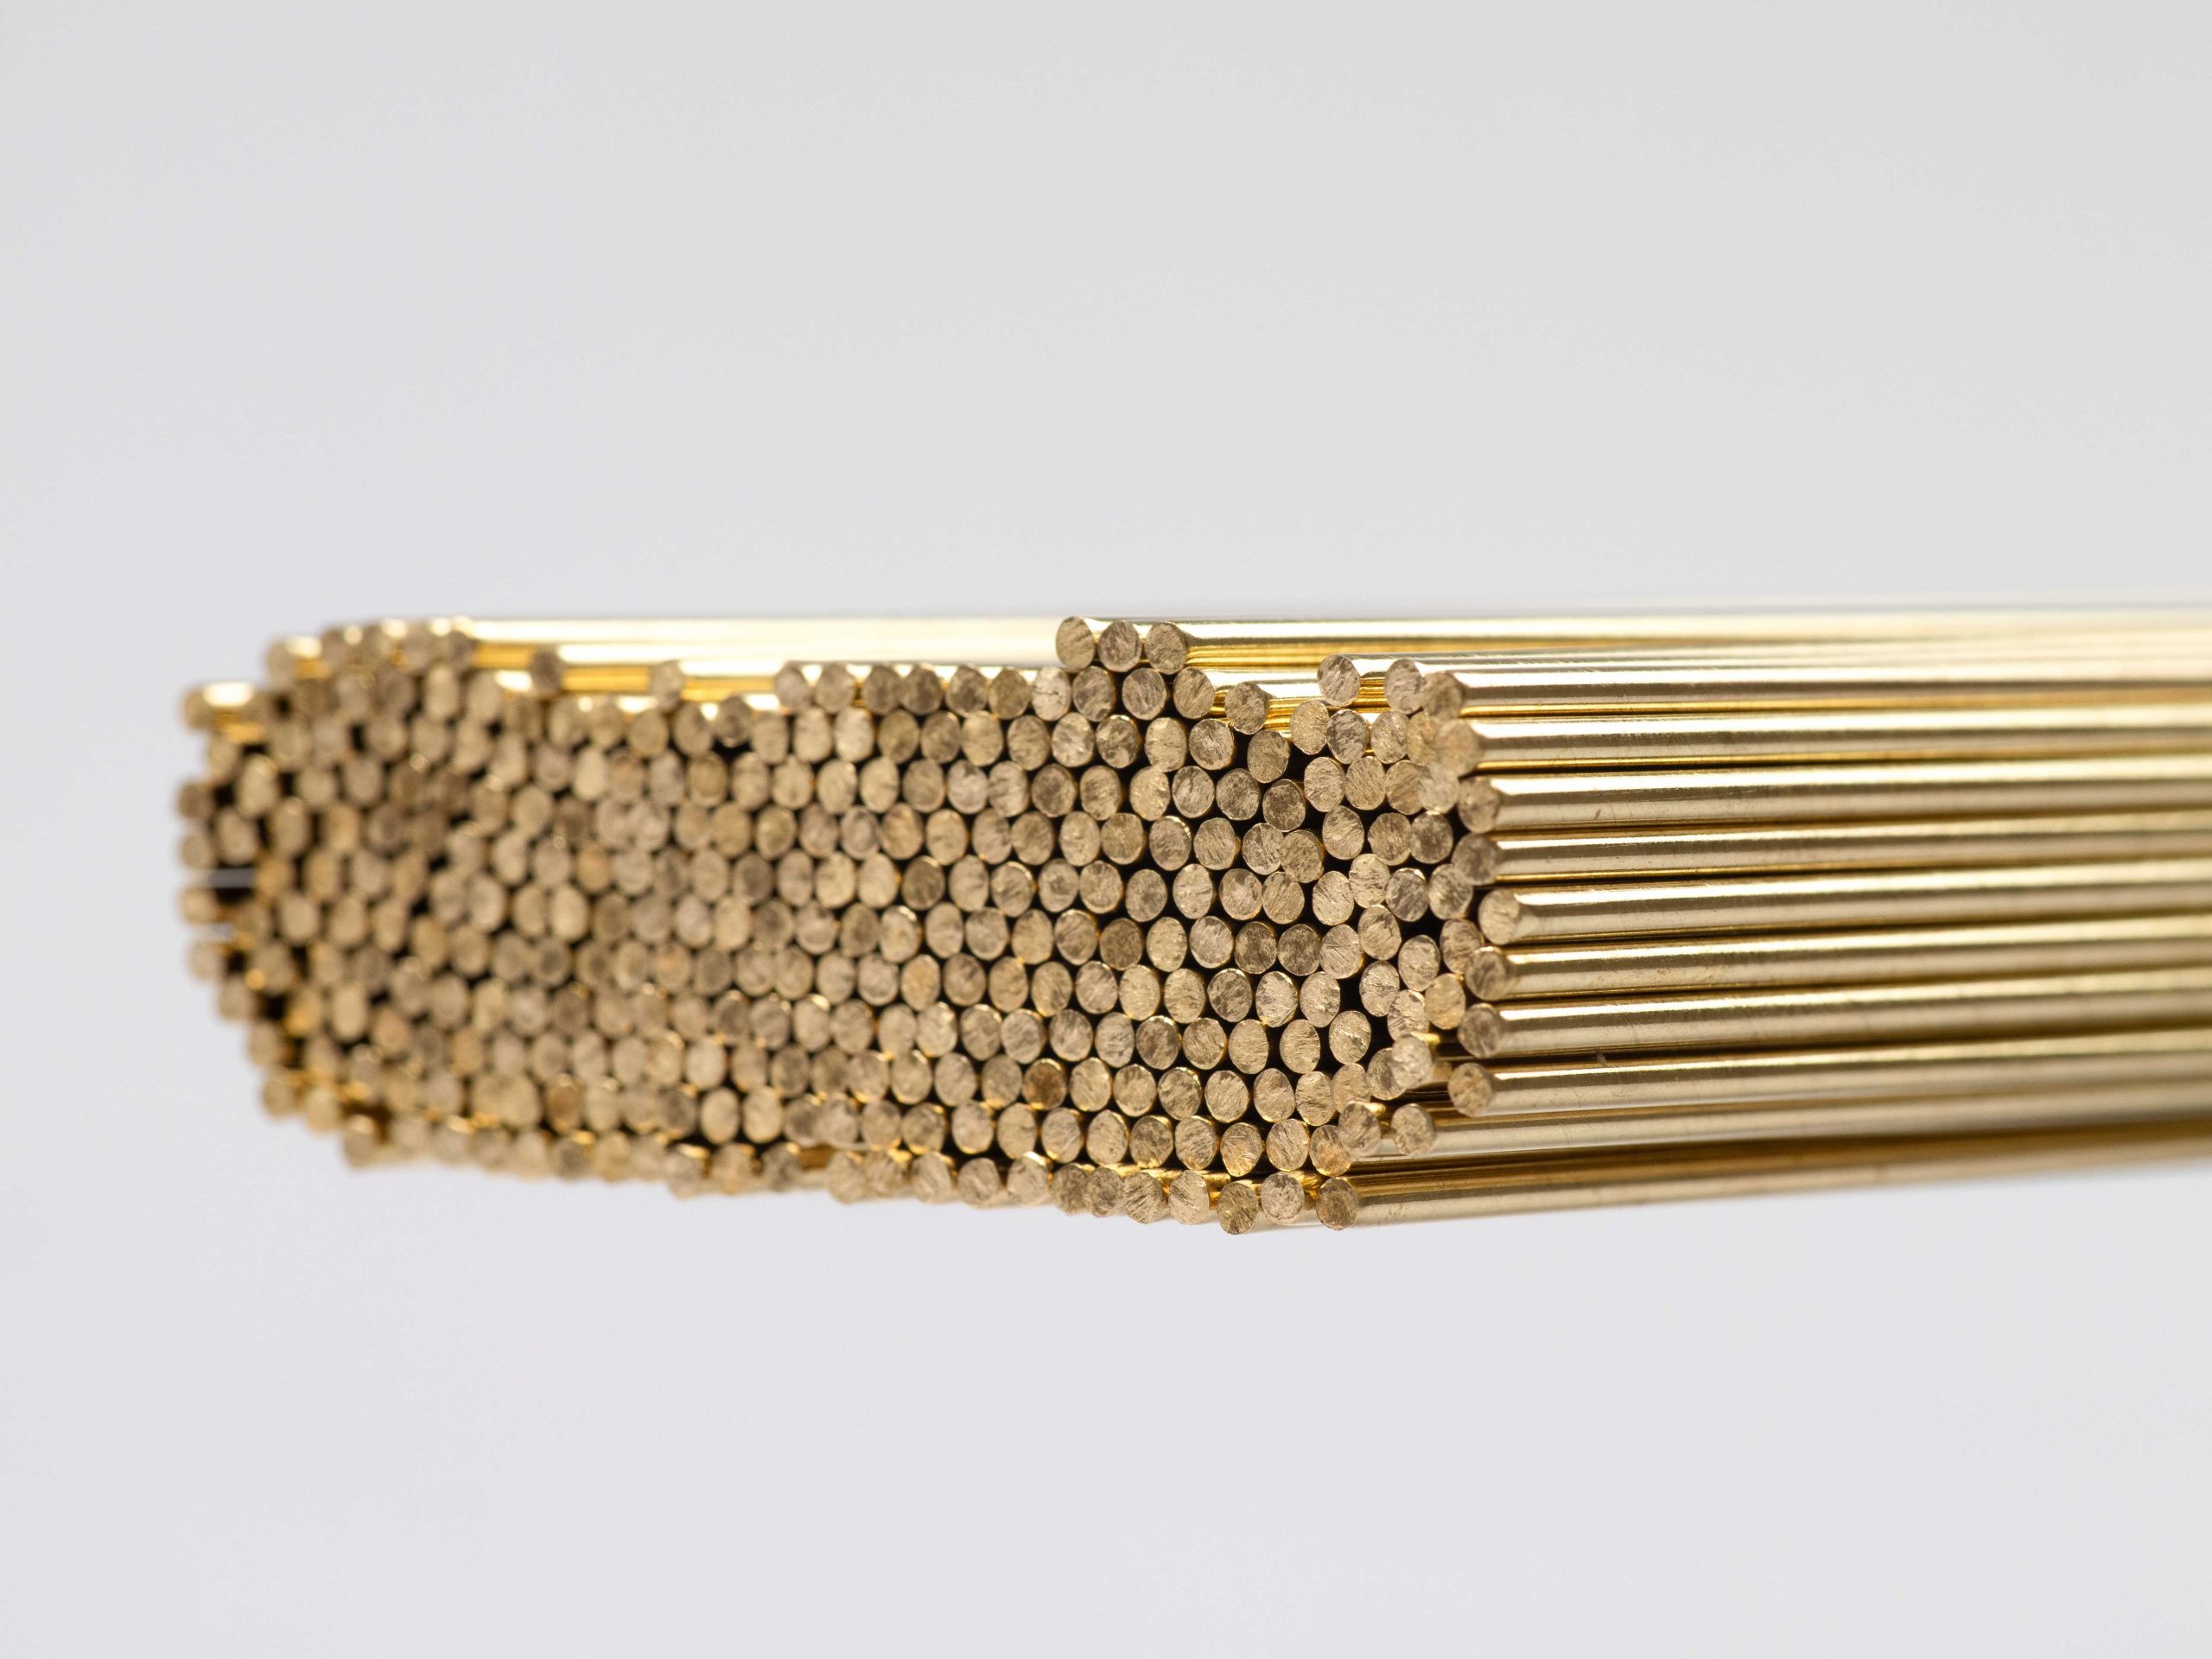
barrette
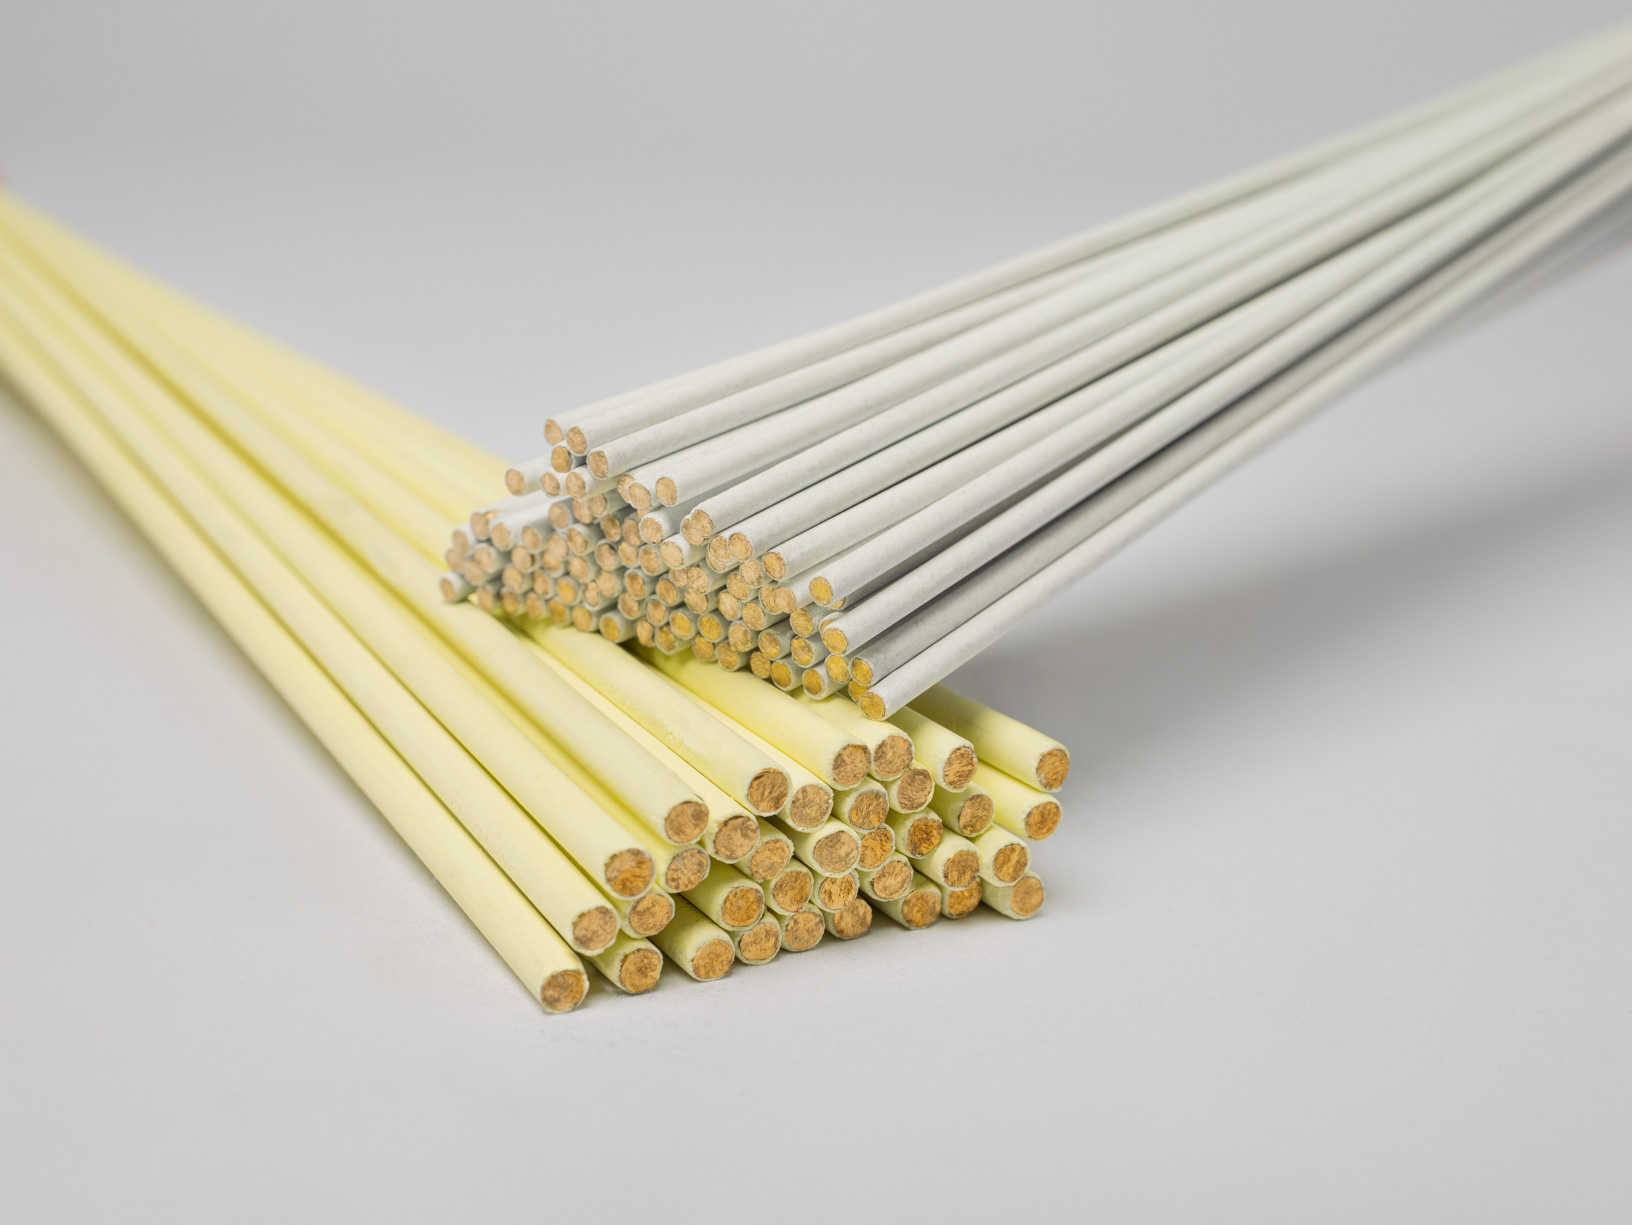
barrette rivestite
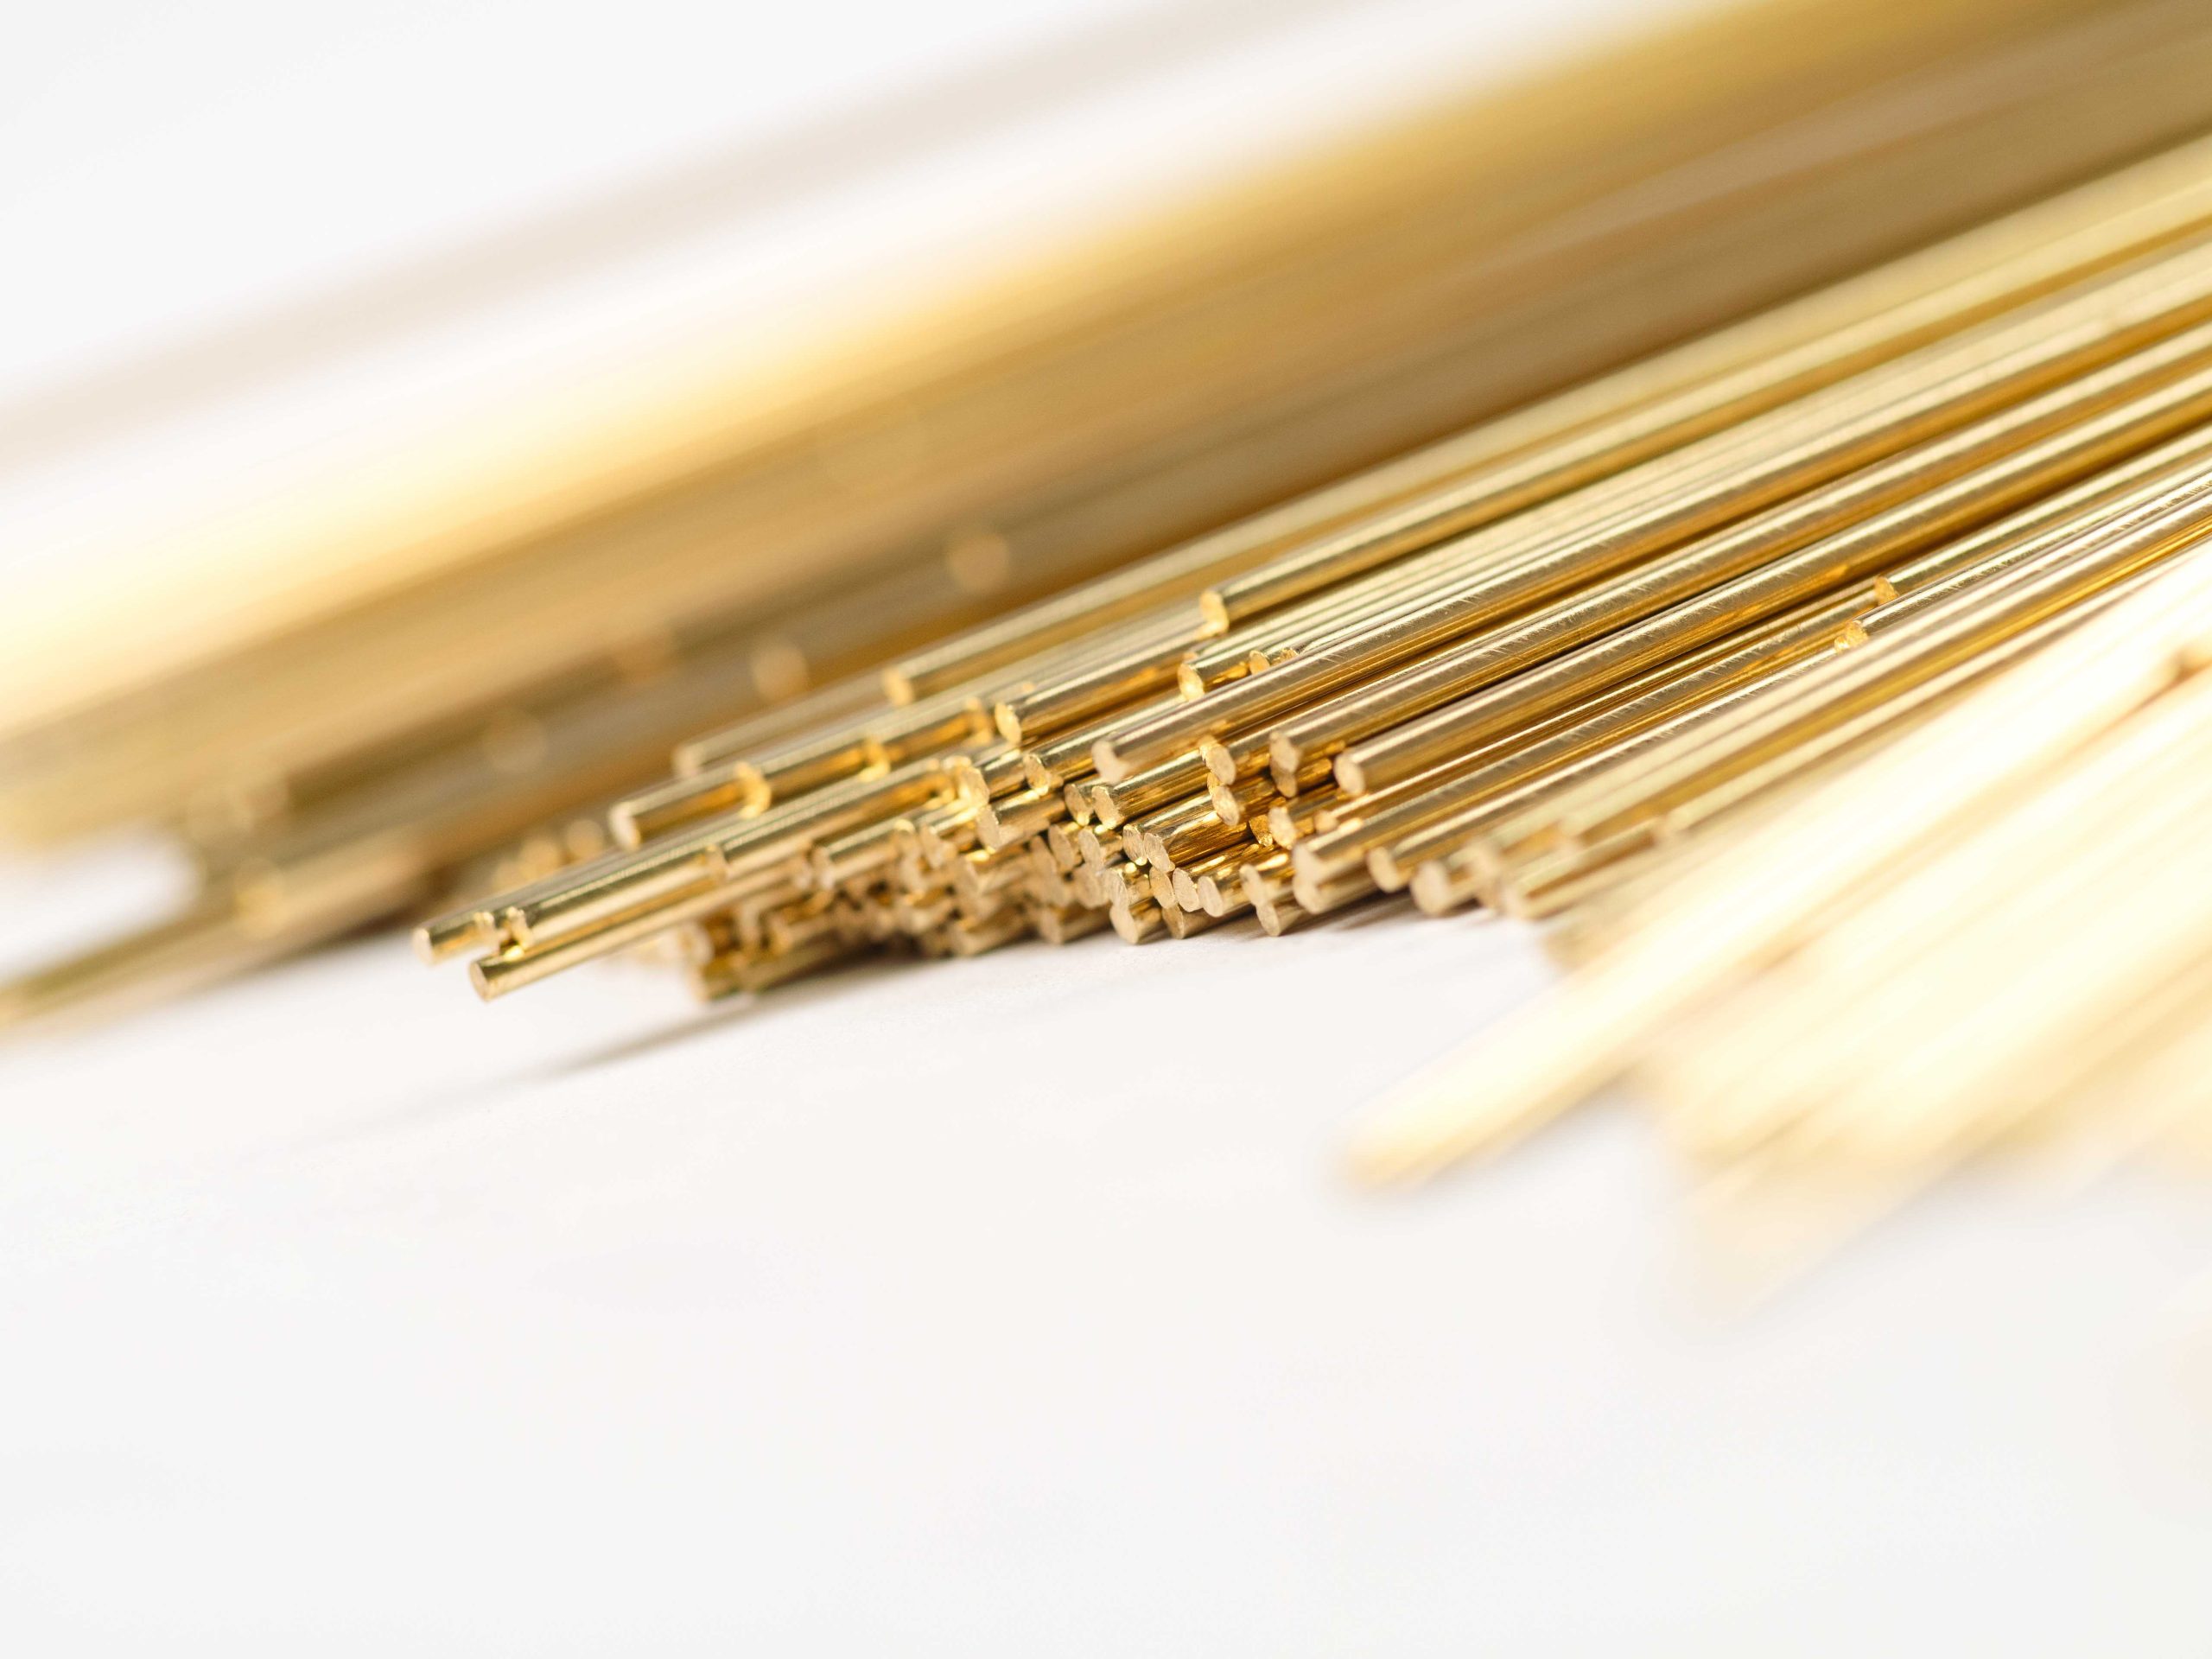
barrette micro rivestite
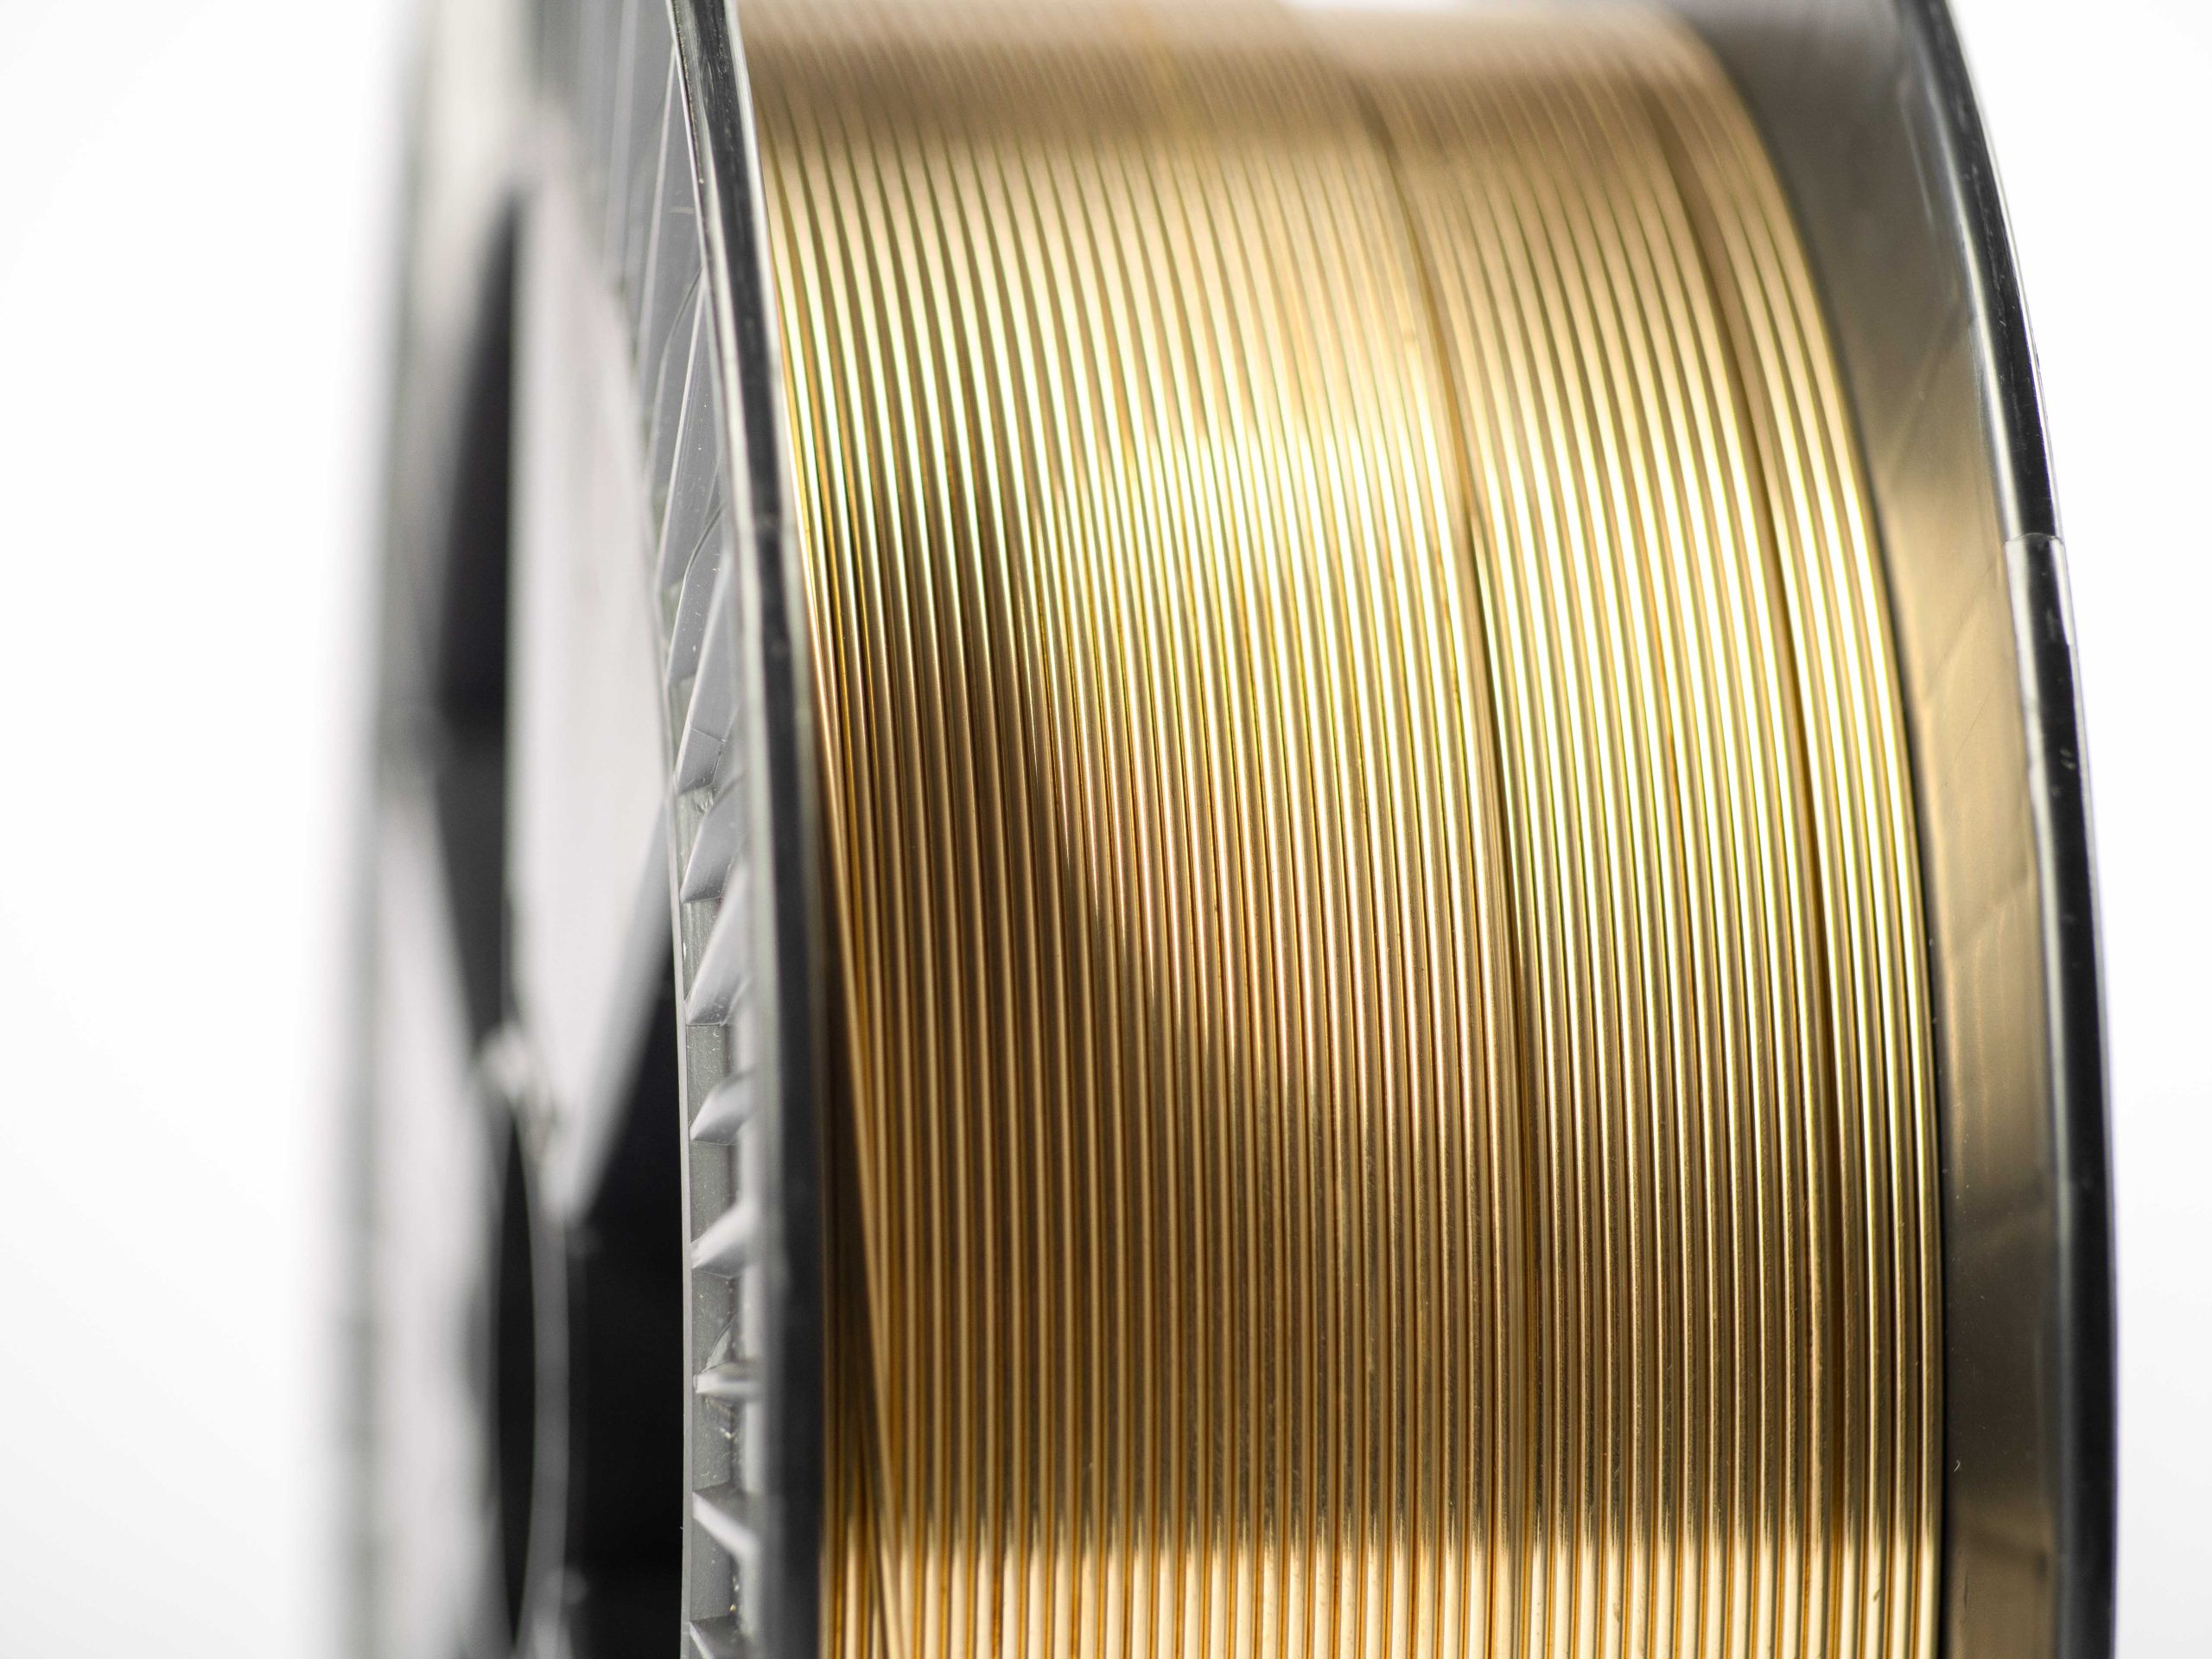
fili
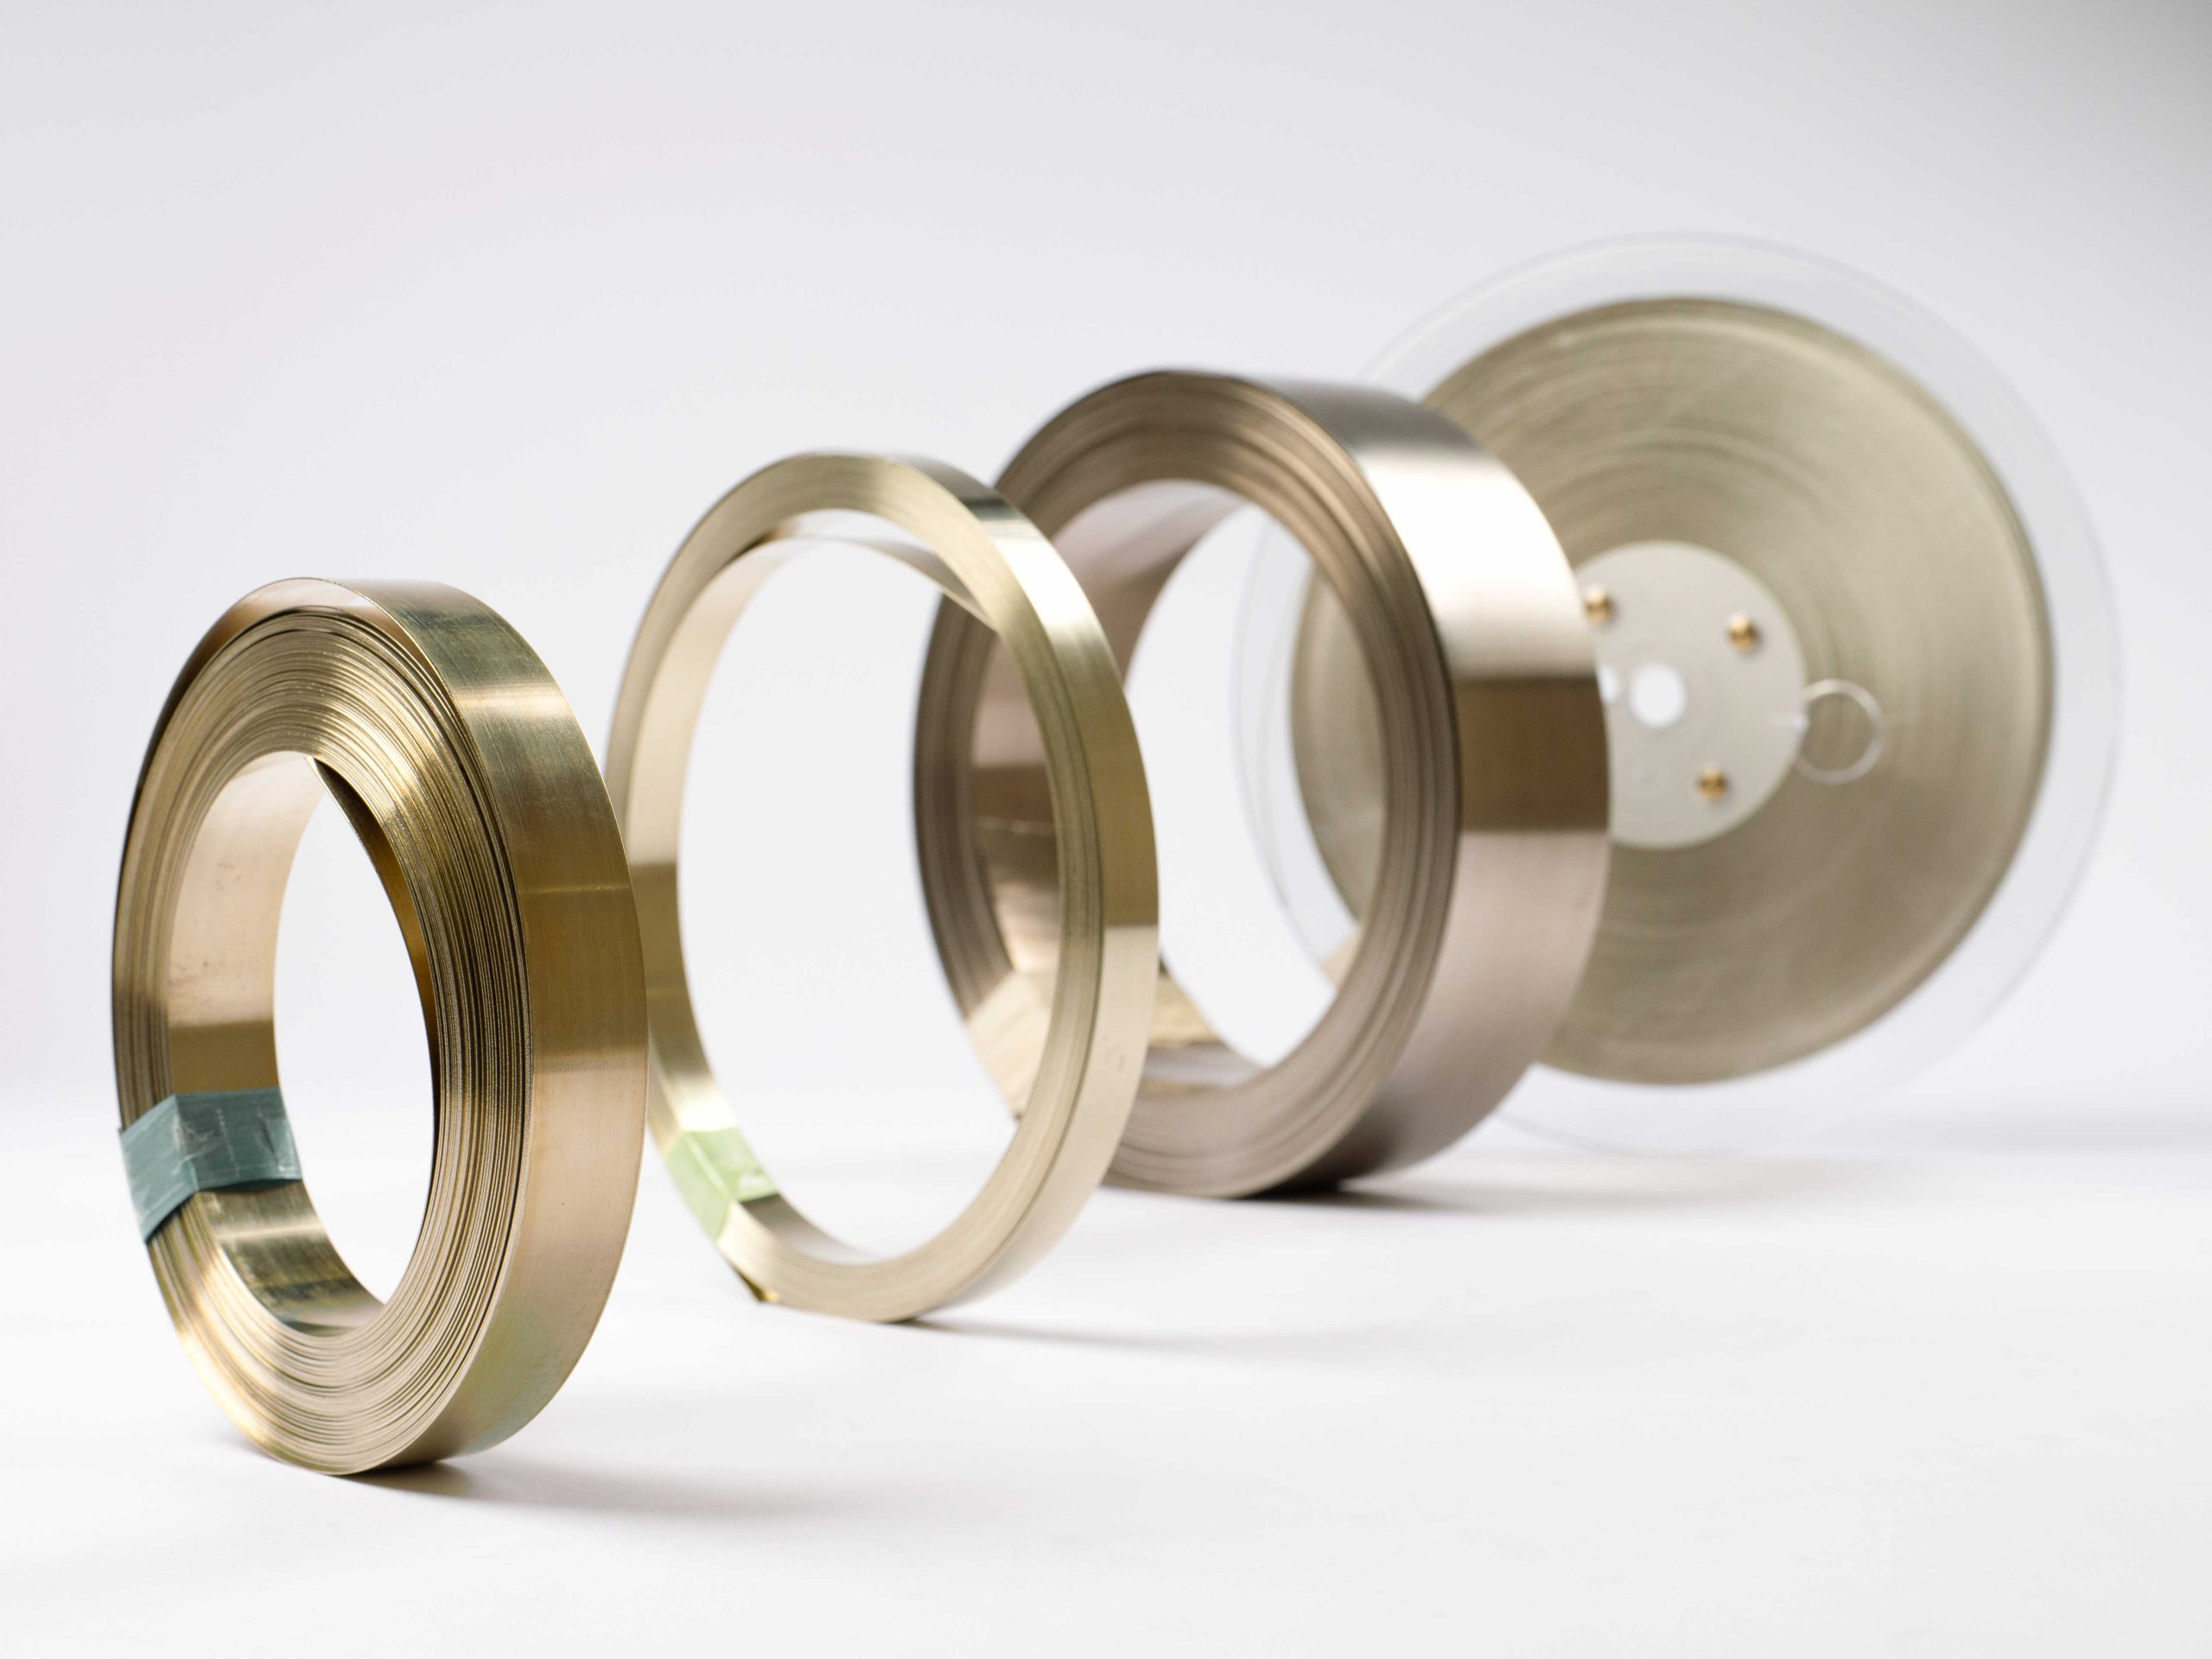
nastri
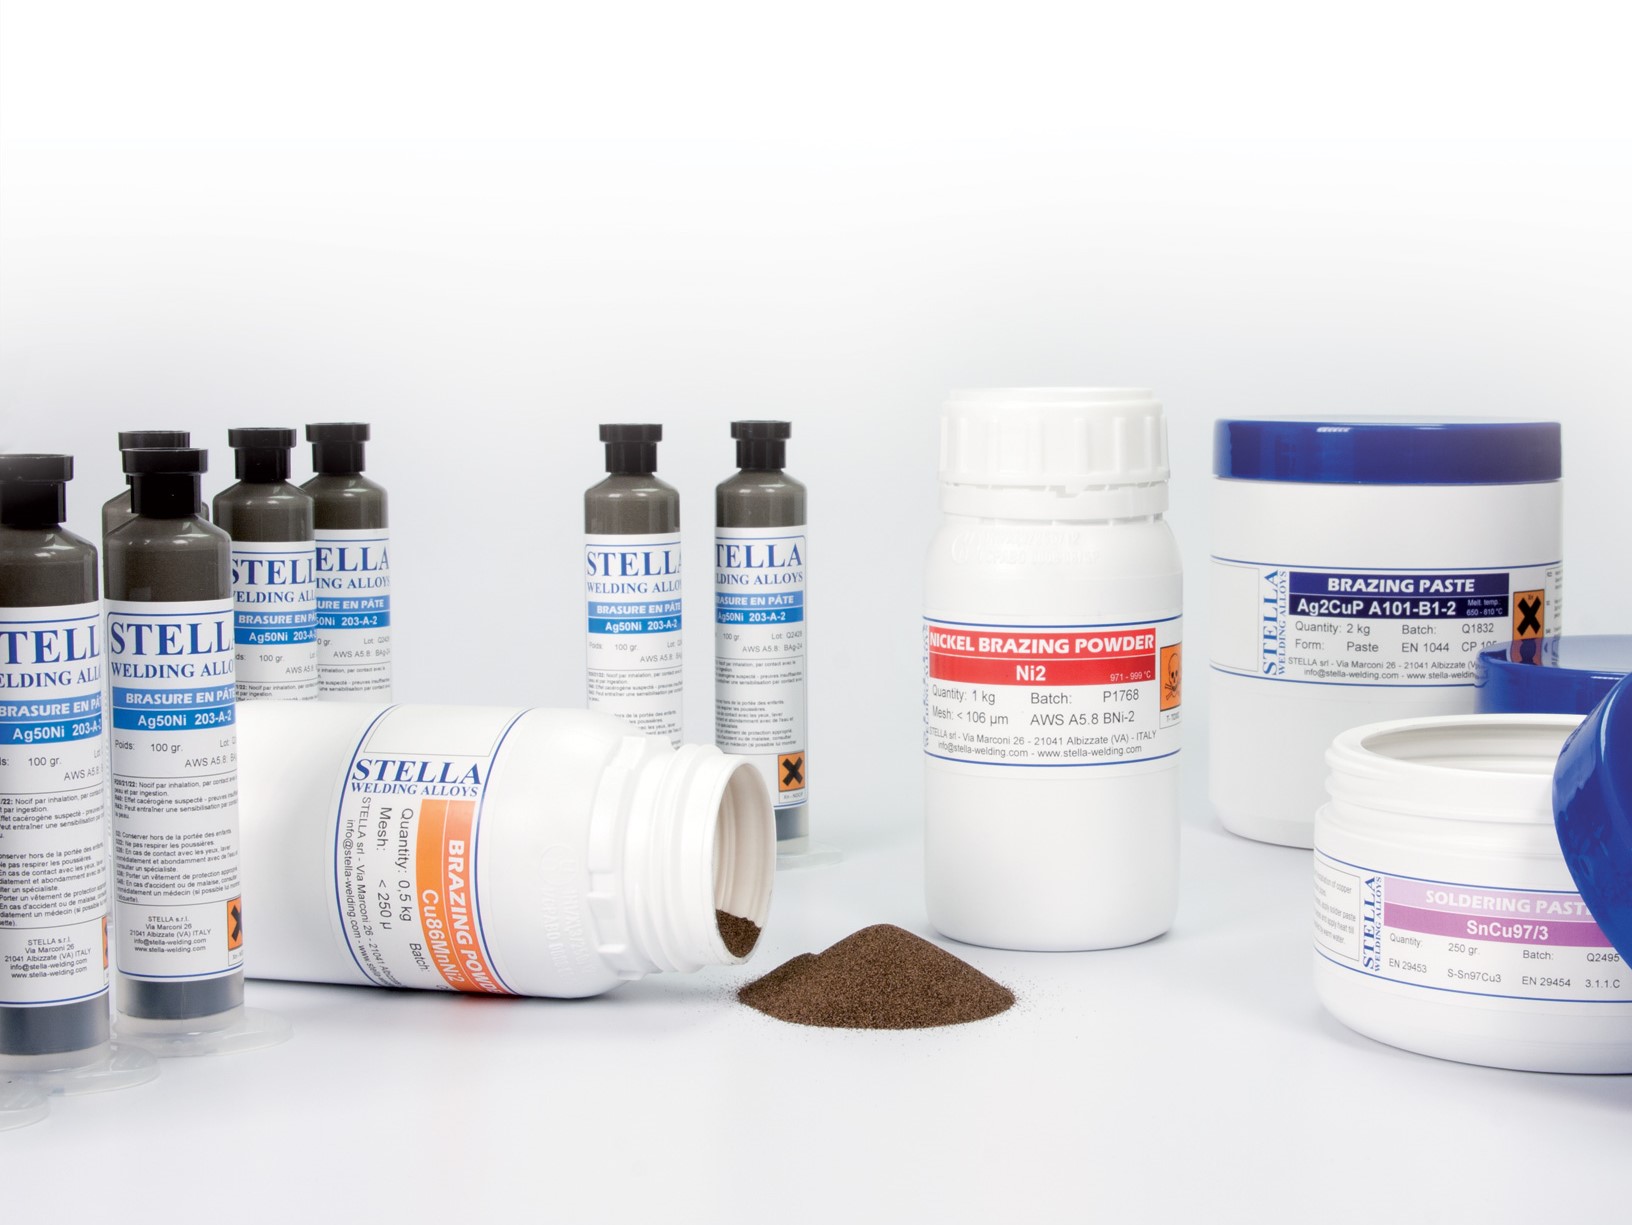
polveri e paste
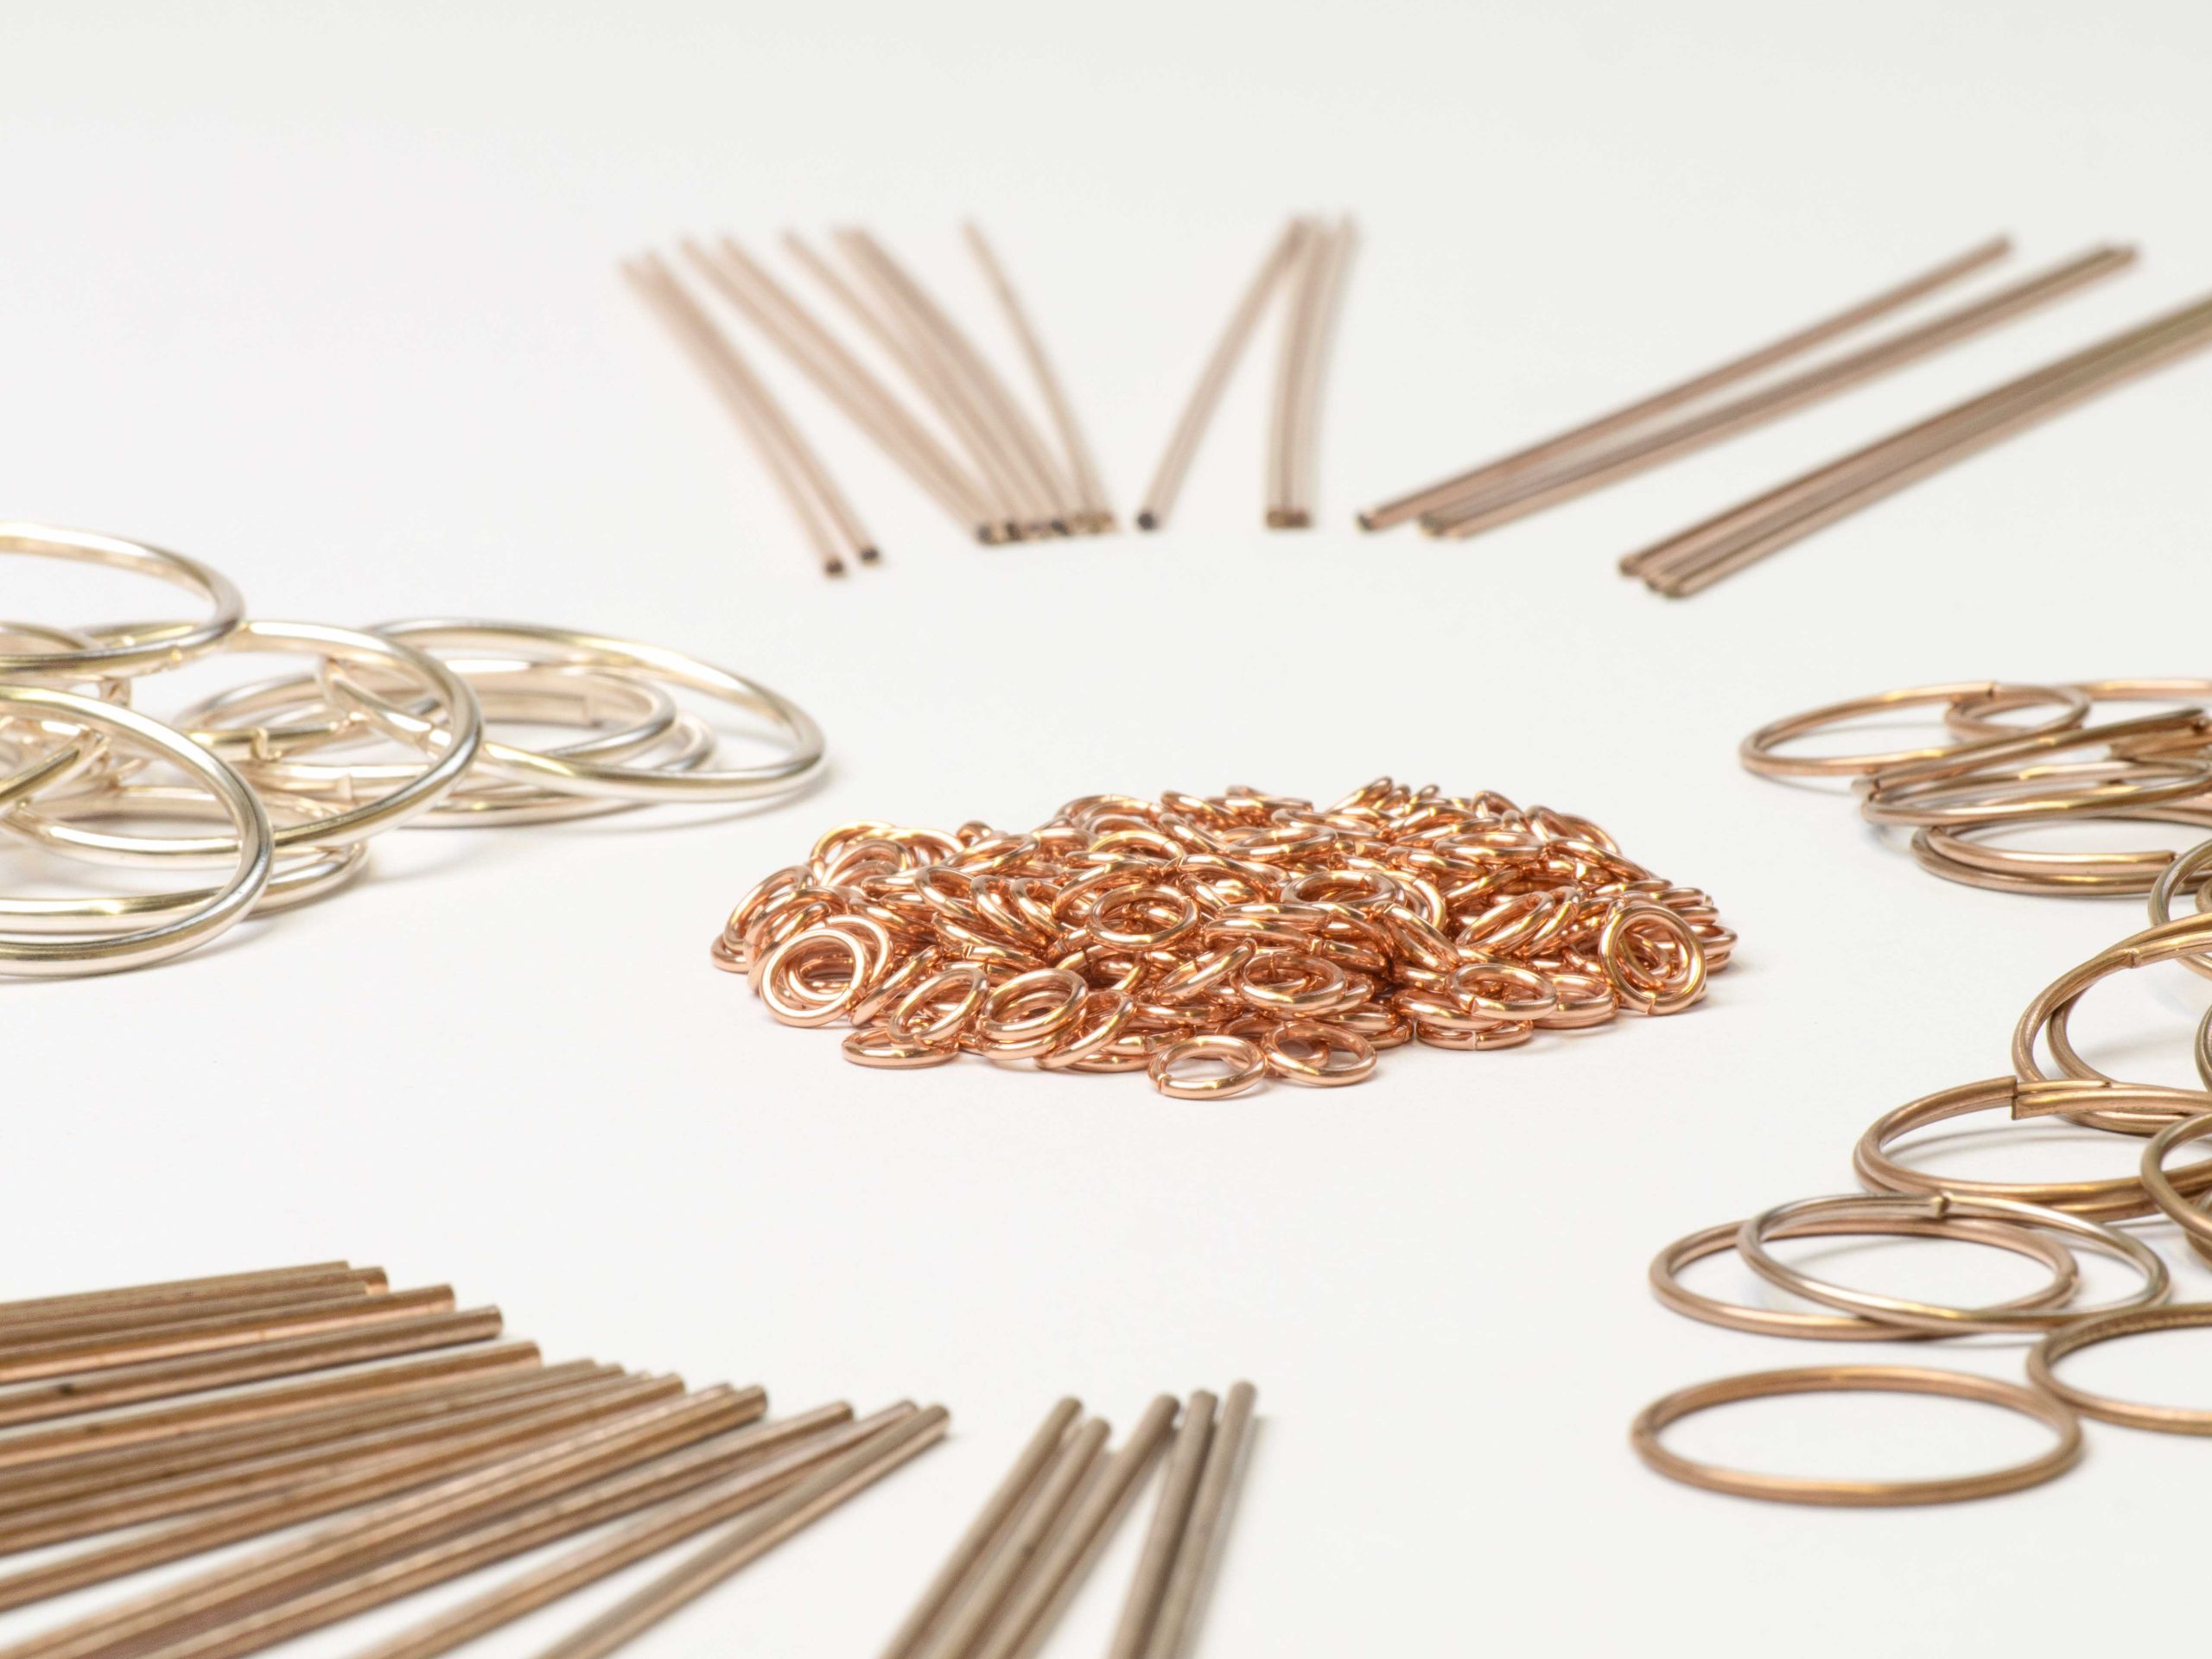
anelli
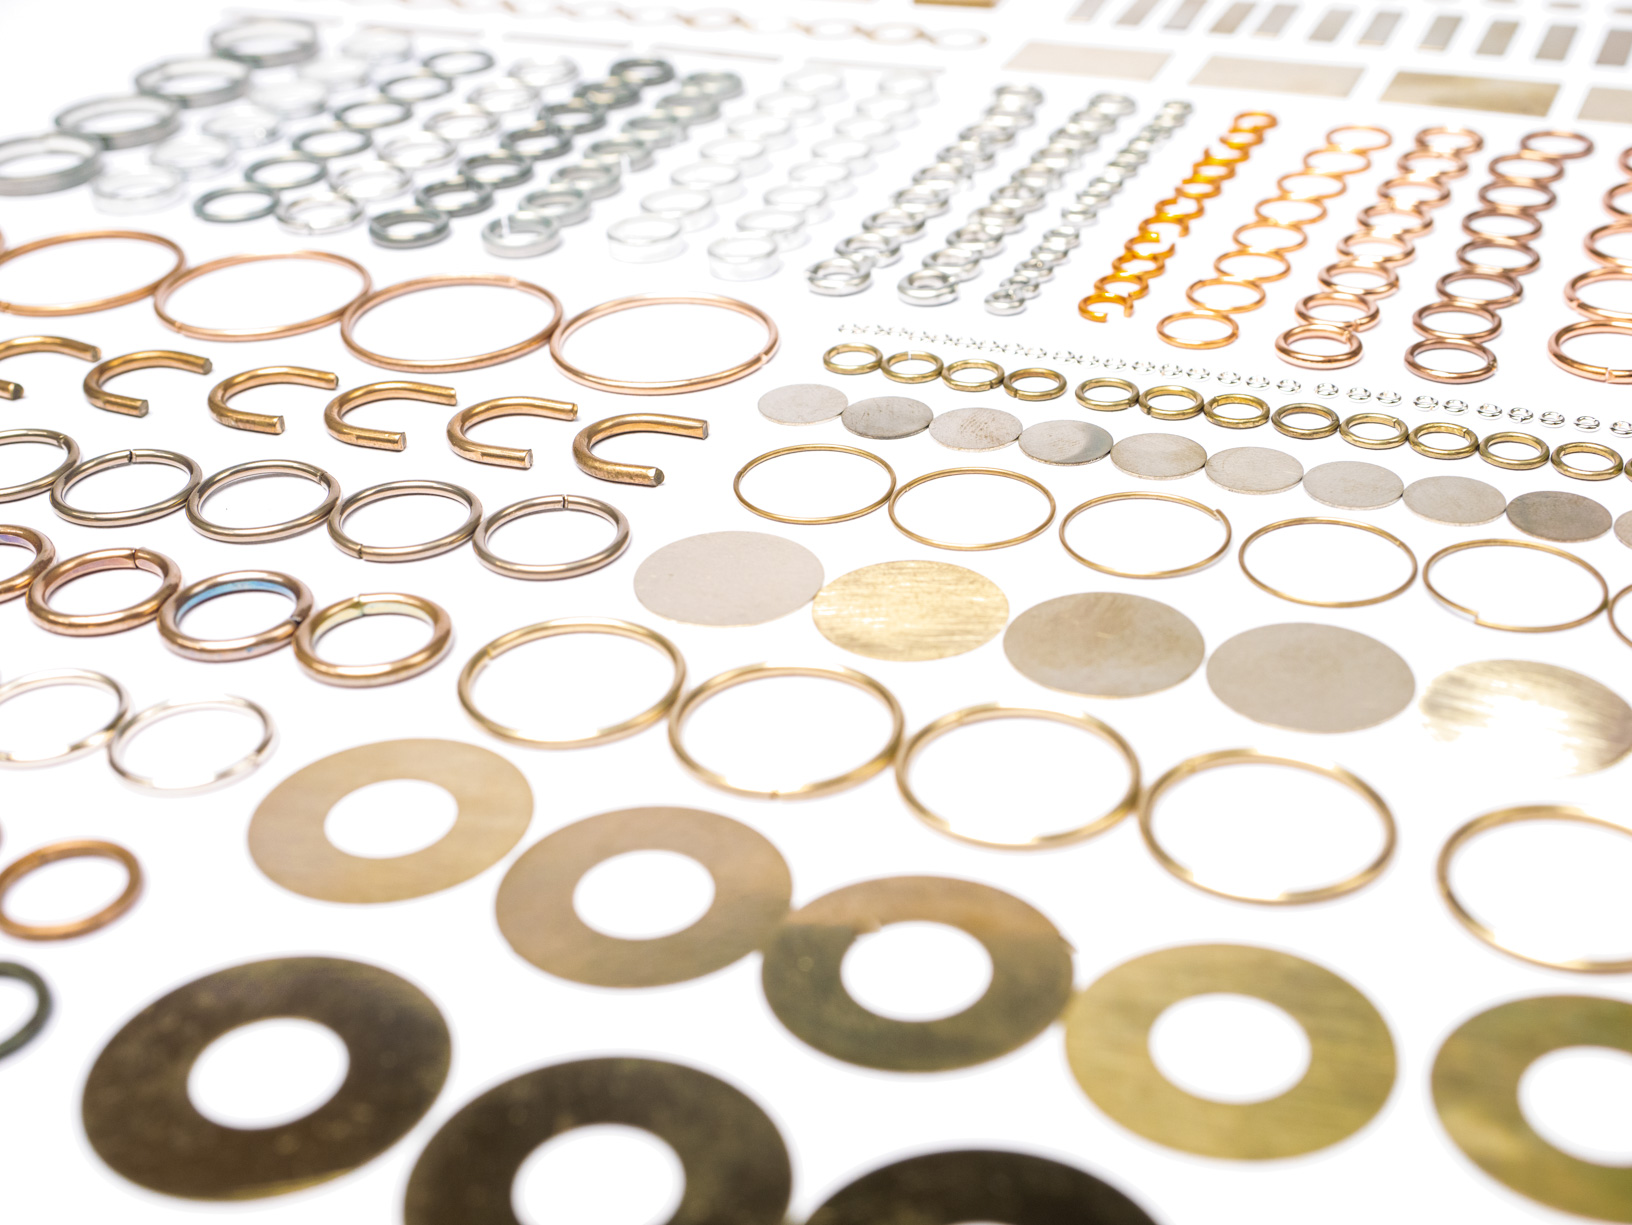
preformati da filo e da nastro
Hai una richiesta specifica?
Contattaci senza impegno per avere assistenza sulle tue esigenze, per richiedere la customizzazione di un prodotto o ricevere un’offerta.
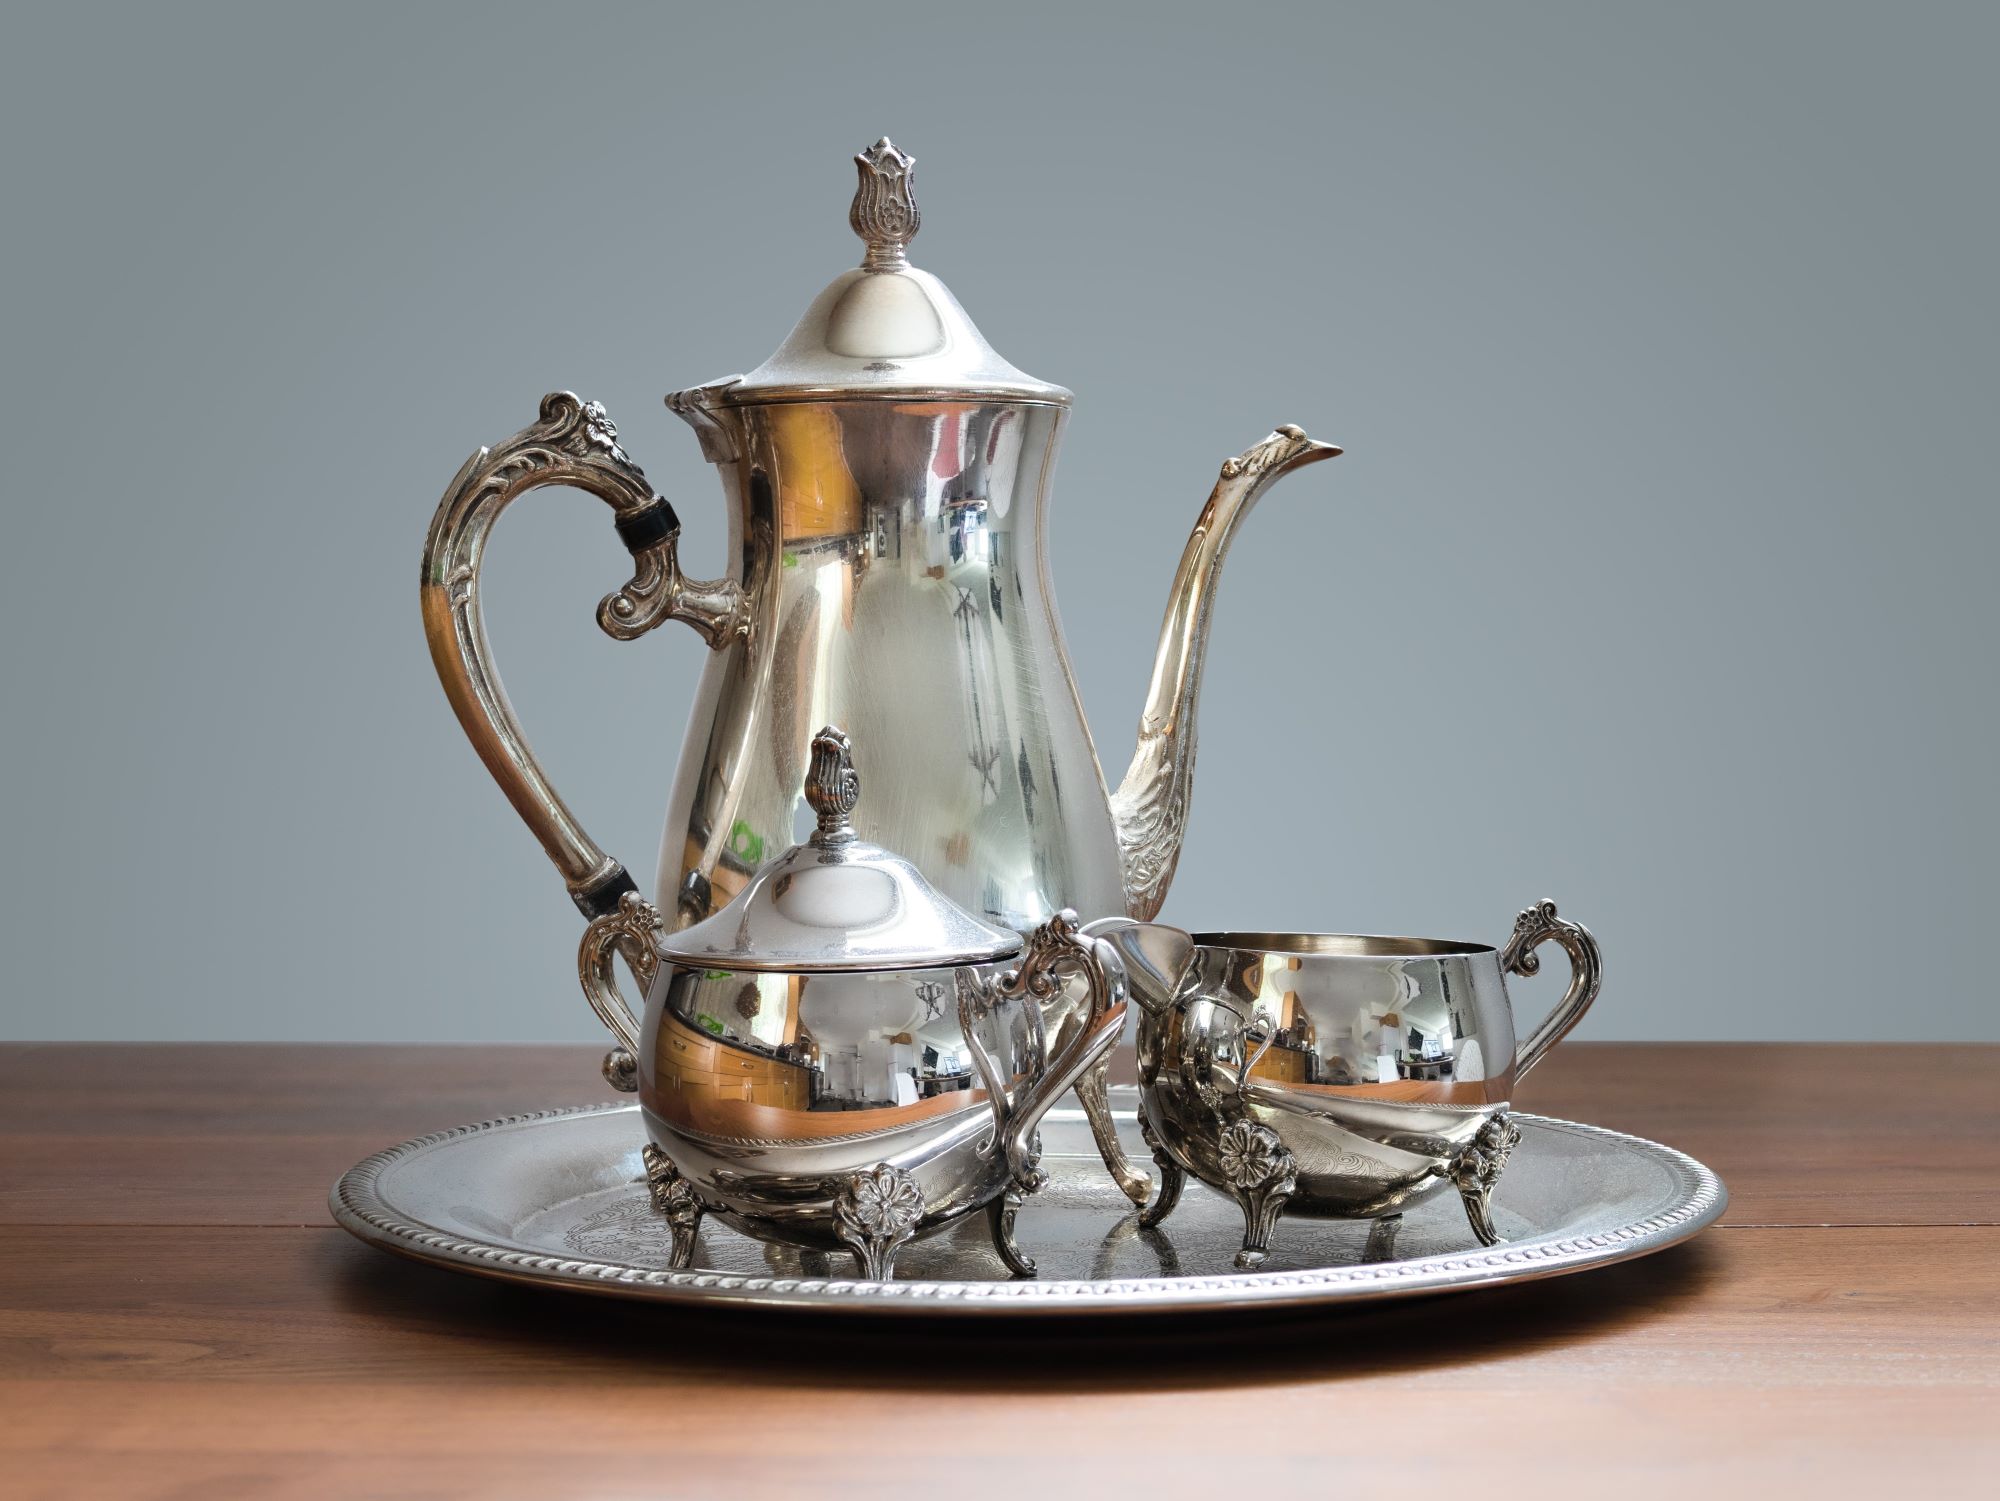
LA BRASATURA AL SERVIZIO DELL’ESTETICA
La tecnica utilizzata dai fabbri artistici per unire i metalli tra loro (anche sezioni molto piccole) è la brasatura. La brasatura infatti, a differenza di altre operazioni, non lascia traccia nel prodotto finito e l’estetica non viene compromessa.